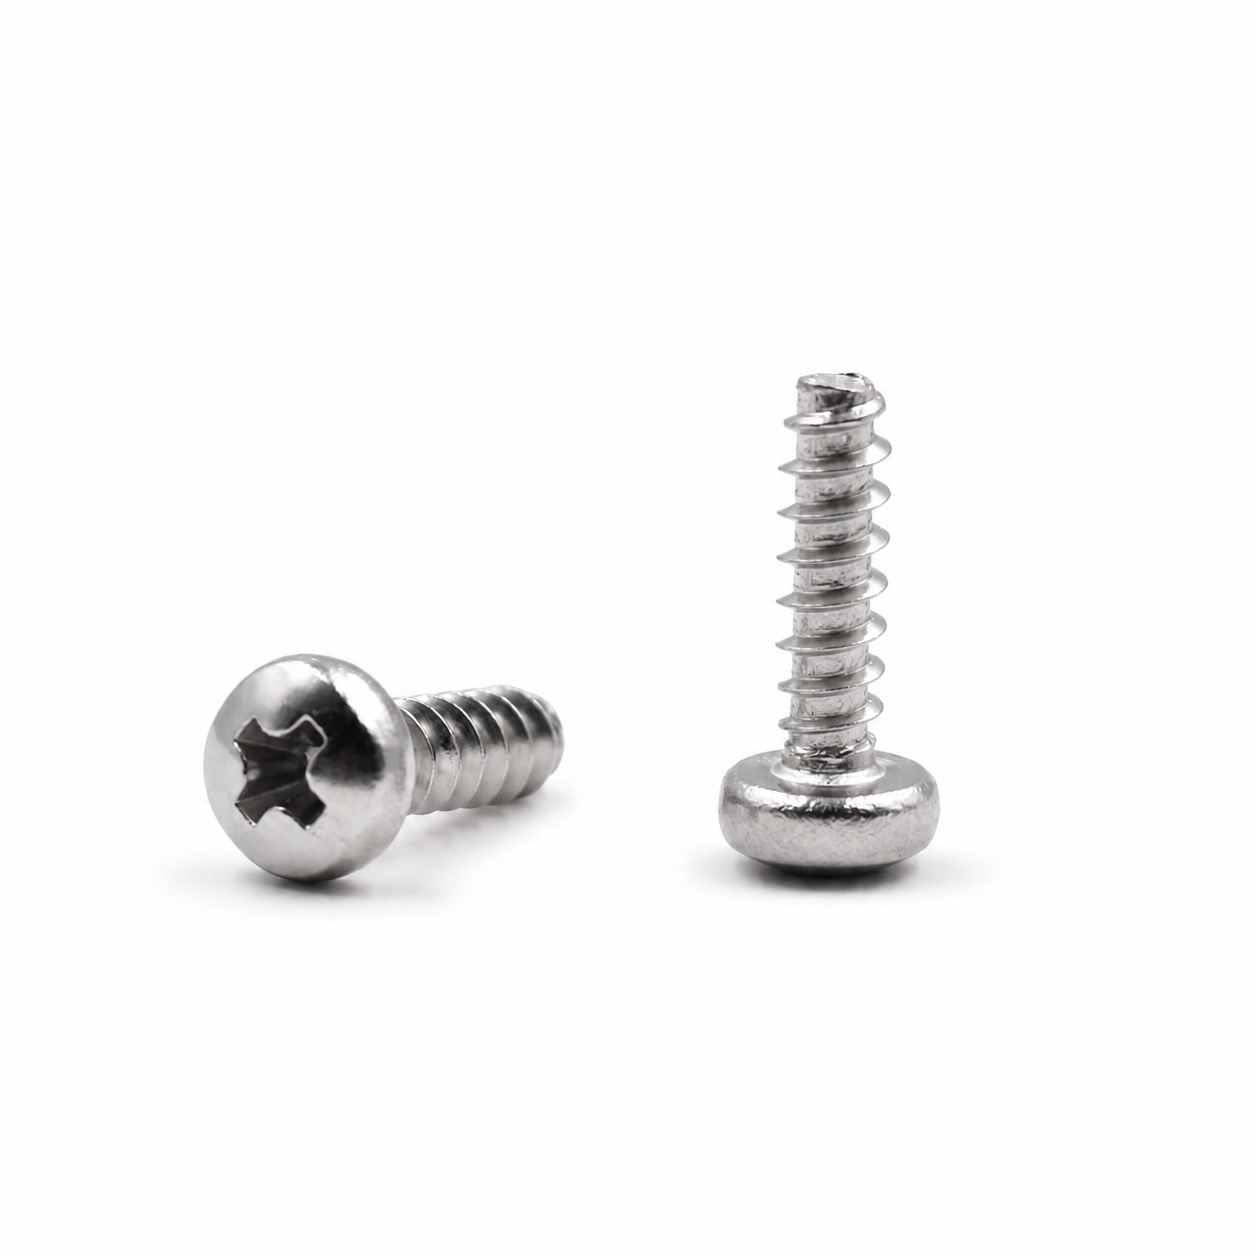
Багато команд дизайнерів ставлятьсяСаморізи з плоскою головкоюяк універсальні саморізи для загального використання. Вони не враховують функцію розподілу тиску плоского різьблення та обмеження крутного моменту для перехресного різання. Неправильні рішення щодо специфікацій призведуть до утворення вм'ятин на заготовці, зняття пазів або нещільного кріплення після запуску масового виробництва.
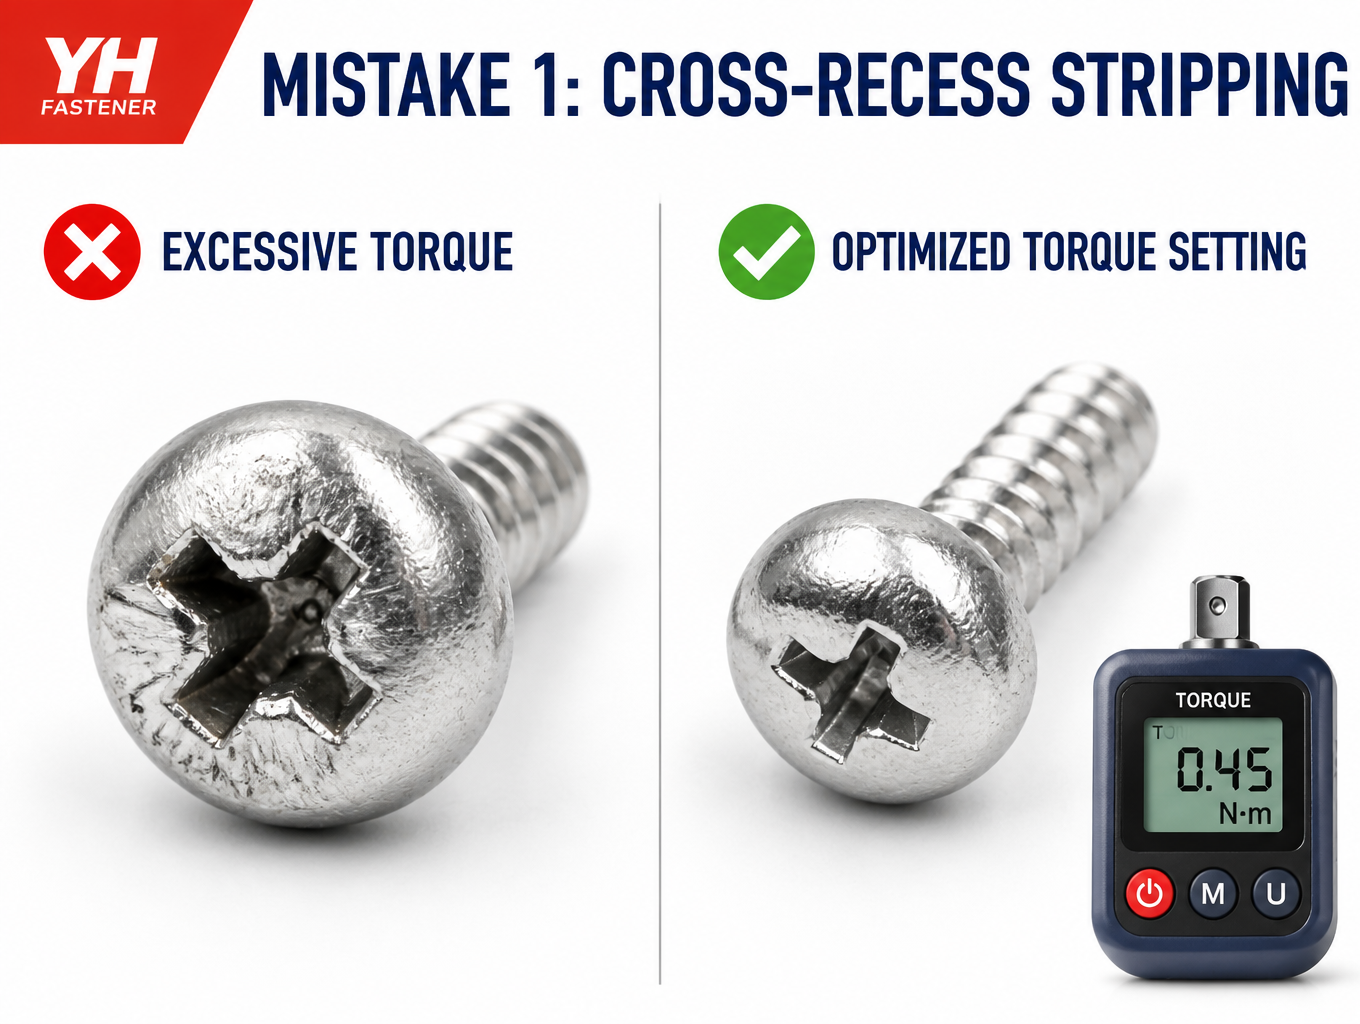
Помилка 1: Надмірний крутний момент затягування призводить до поперечного зняття ізоляції
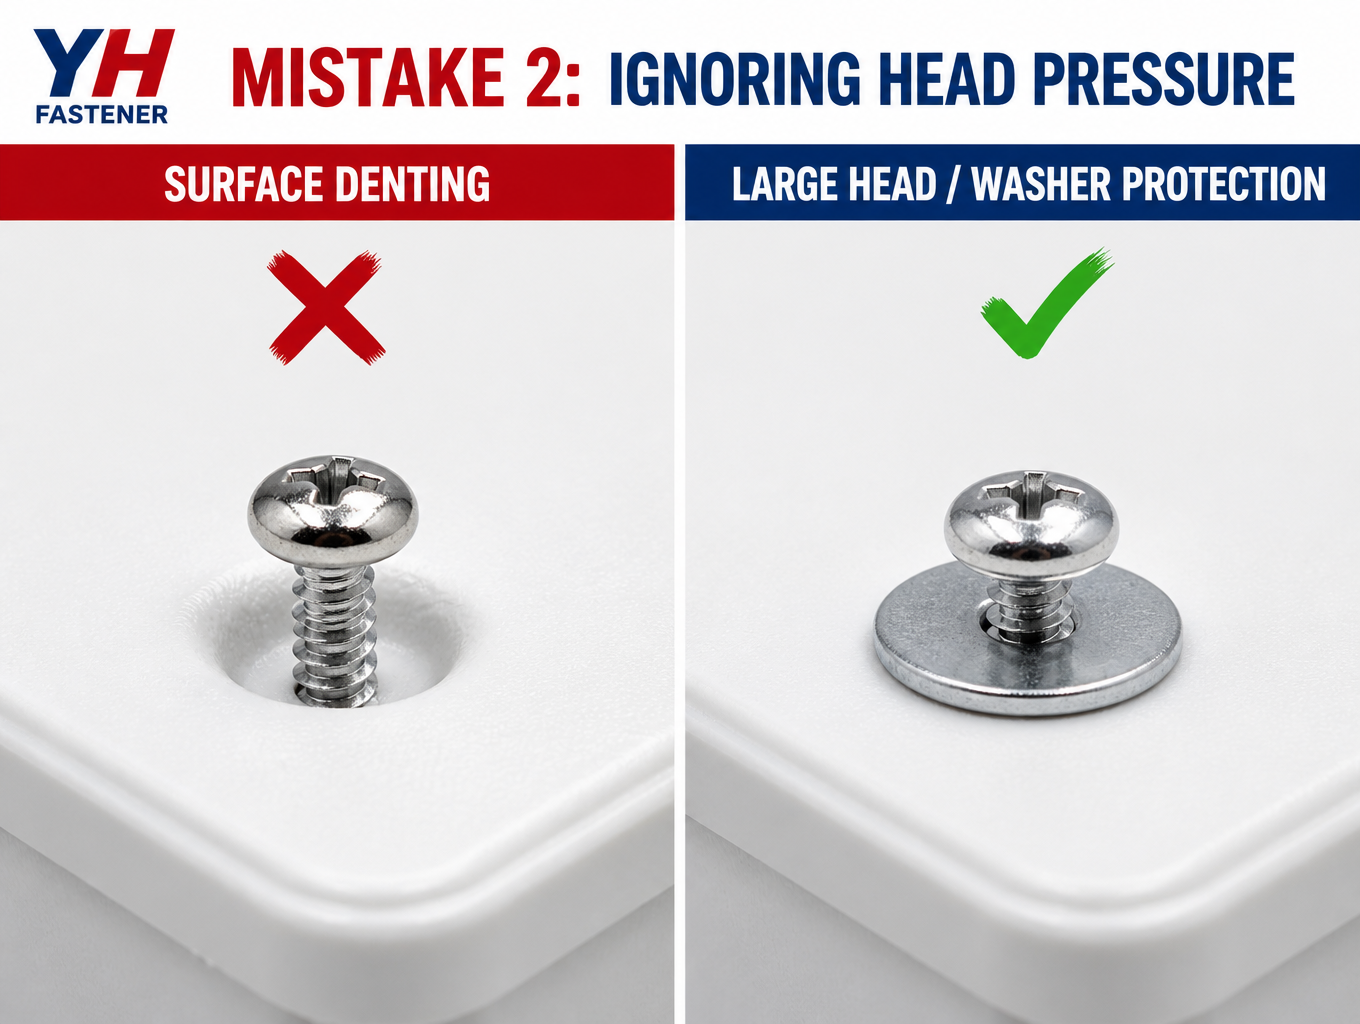
Помилка 2: Ігнорування тиску головки шліфувальної машини, що призводить до утворення вм'ятин на тонкому пластику або листовому металі.
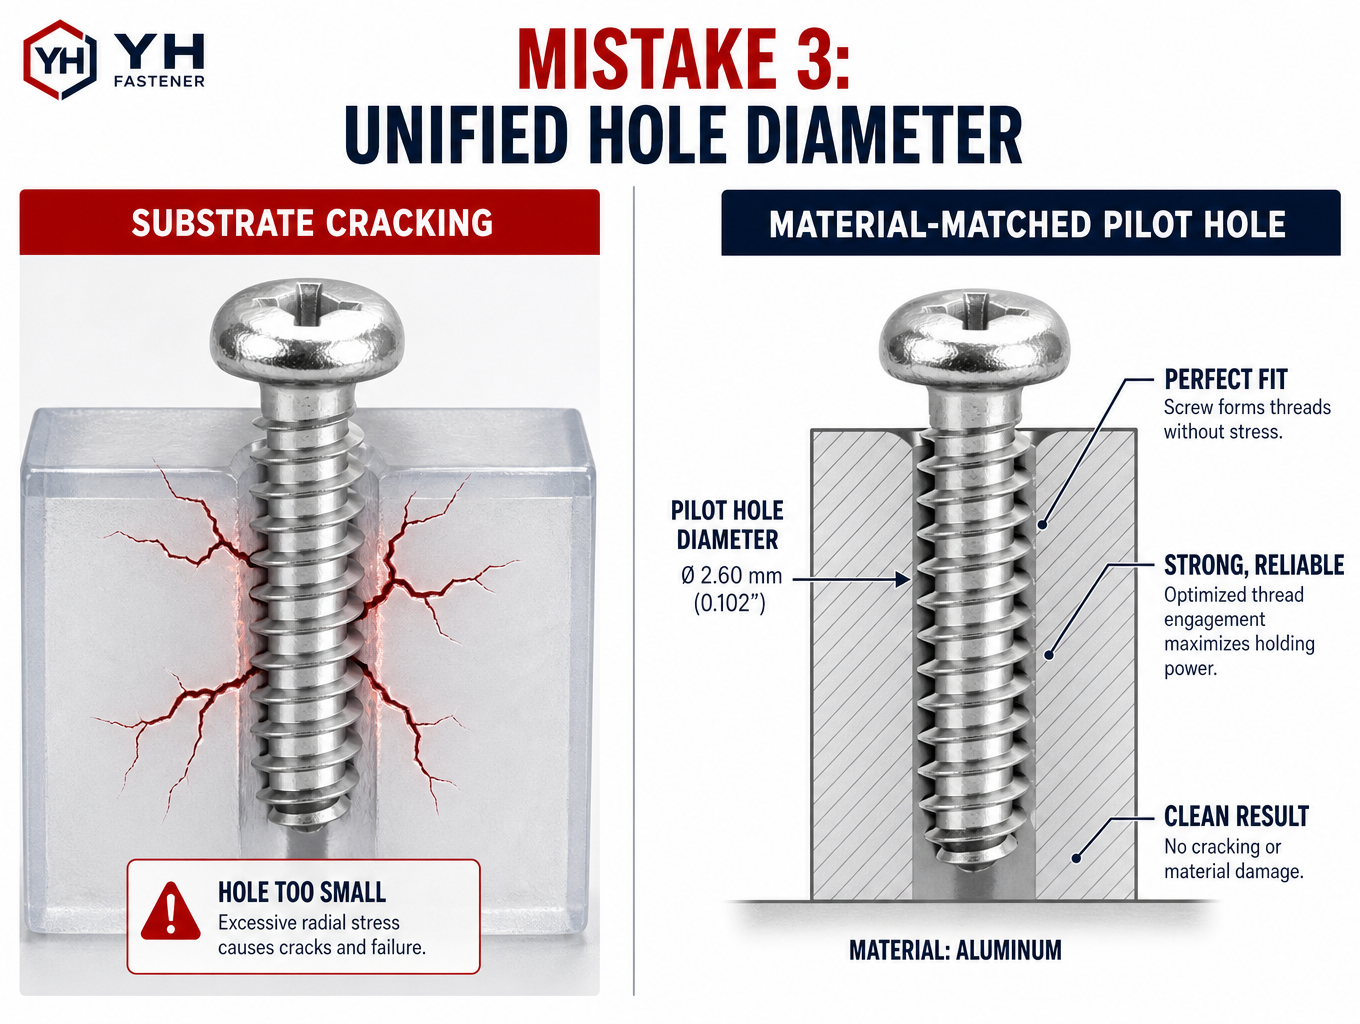
Помилка 3: Уніфікований діаметр пілотного отвору для різних матеріалів основи
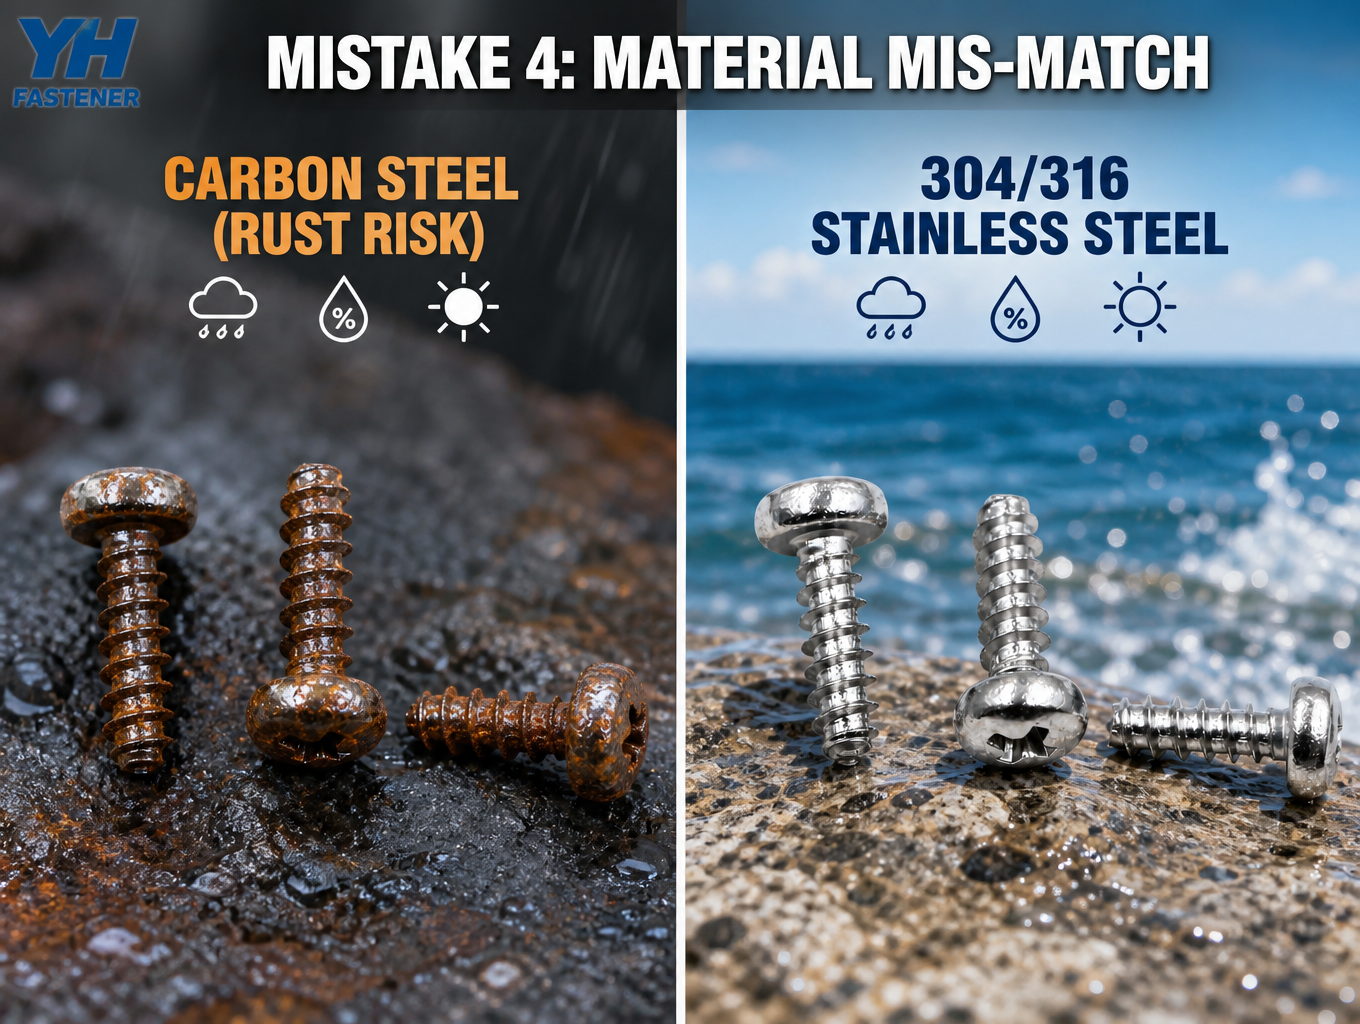
Помилка 4: Невідповідність матеріалів фактичним умовам експлуатації
Контрольний список попереднього замовлення саморізів із плоскою головкою
Перш ніж випускати оптові замовлення на закупівлю, ознайомтеся з цими пунктами:
- 1Перевірте товщину стінки заготовки, виберіть правильний діаметр головки з поворотним різаком, щоб уникнути вм'ятини на поверхні.
- 2Підтвердьте тип основного матеріалу (пластик / алюміній / сталевий лист), отримайте правильне значення діаметра провідного отвору.
- 3Встановіть максимально допустимий крутний момент складання, щоб запобігти зриву поперечної канавки.
- 4Оцініть вологість робочого середовища та ризик корозії, виберіть відповідний матеріал гвинтів та обробку поверхні.
- 5Проведіть реальні випробування на відповідність заготовки з довиробничими зразками, перевірте ефективність кріплення та стан поверхні.
Закриття
Практичне виконанняСаморізи з плоскою головкоюзалежить не лише від специфікацій різьби, але й від відповідності діаметра головки, налаштування крутного моменту, розміру пілотного отвору та відповідності матеріалу та навколишньому середовищу. Багато проблем на місці складання виникають через ігнорування цих допоміжних параметрів. Уточнюйте вимоги до структури заготовки та умов експлуатації на етапі проектування та передайте повні специфікації постачальникам кріплень, щоб уникнути ризиків масового виробництва.
Про нашу фабрику та як з нами зв'язатися
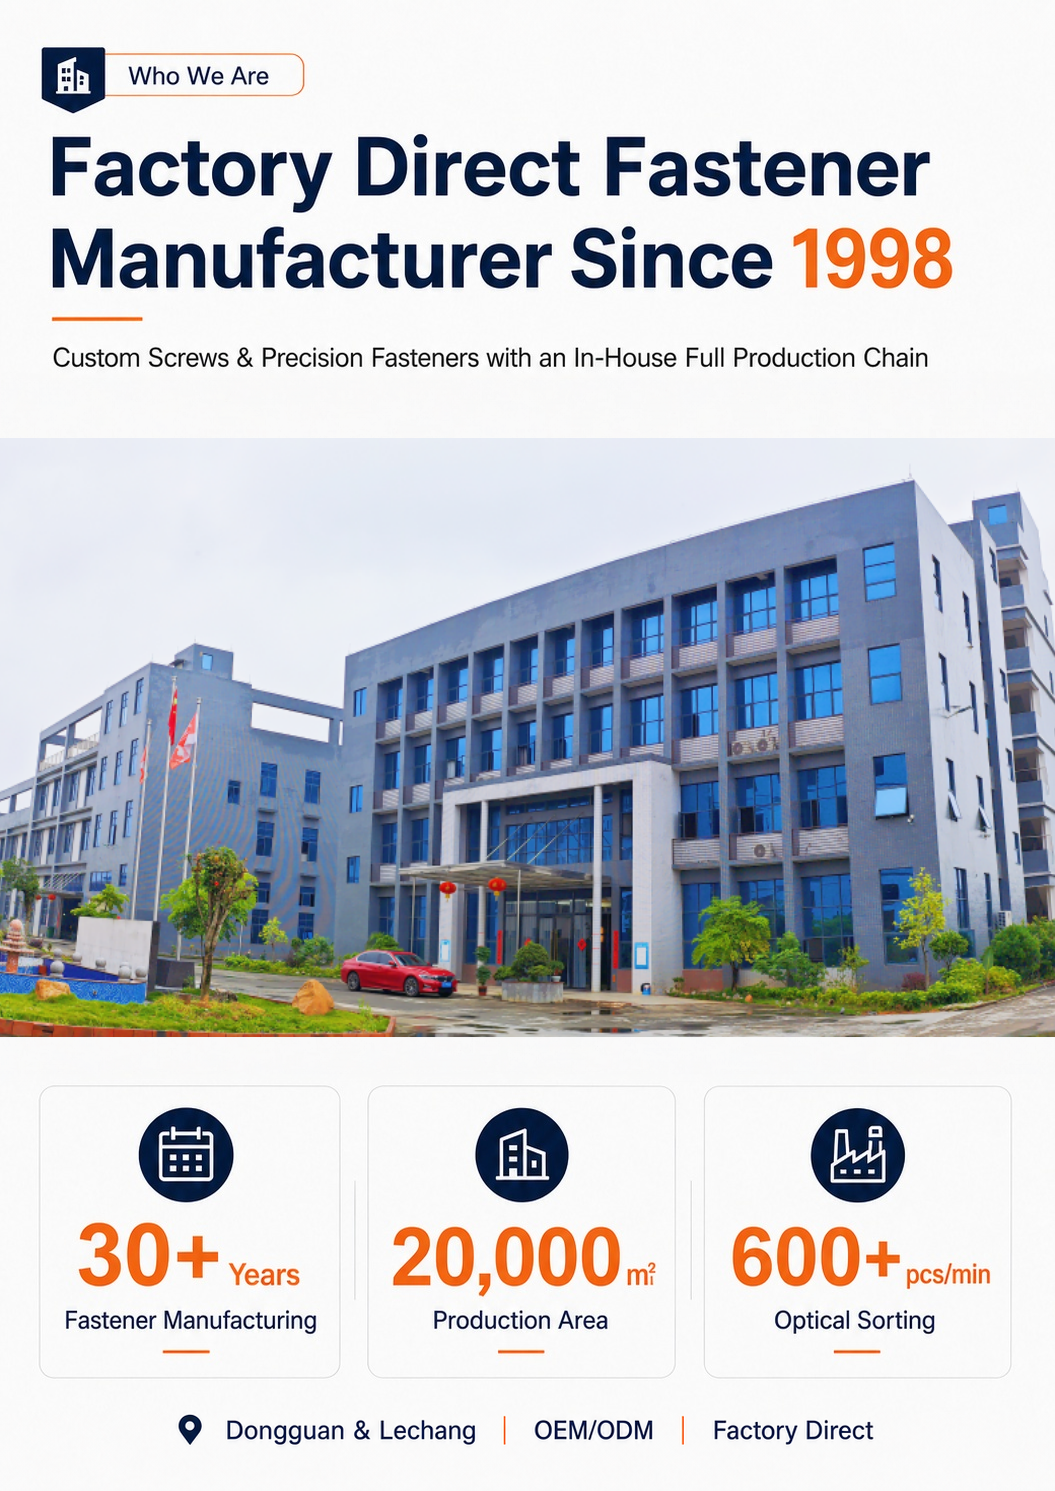
Ми є досвідченим виробником кріплень, який постачає як стандартні, так і виготовлені на замовлення саморізи для клієнтів B2B по всьому світу. Наші внутрішні процедури контролю якості охоплюють вхідний контроль сировини, моніторинг у процесі виробництва та перевірку розмірів готової продукції. Ми підтримуємо оцінку зразків, виготовлення невеликих партій прототипів та великосерійні замовлення OEM.
Якщо ви зіткнулися з плутаниною у виборіСаморізи з плоскою головкоюабо вам потрібна допомога з кошторисом для вашого майбутнього проекту, будь ласка, надішліть нам ваші креслення, інформацію про матеріали та інформацію про застосування. Наша команда технічних продажів надасть вам цілеспрямовані пропозиції щодо вашого проекту.
Час публікації: 10 вересня 2026 р.